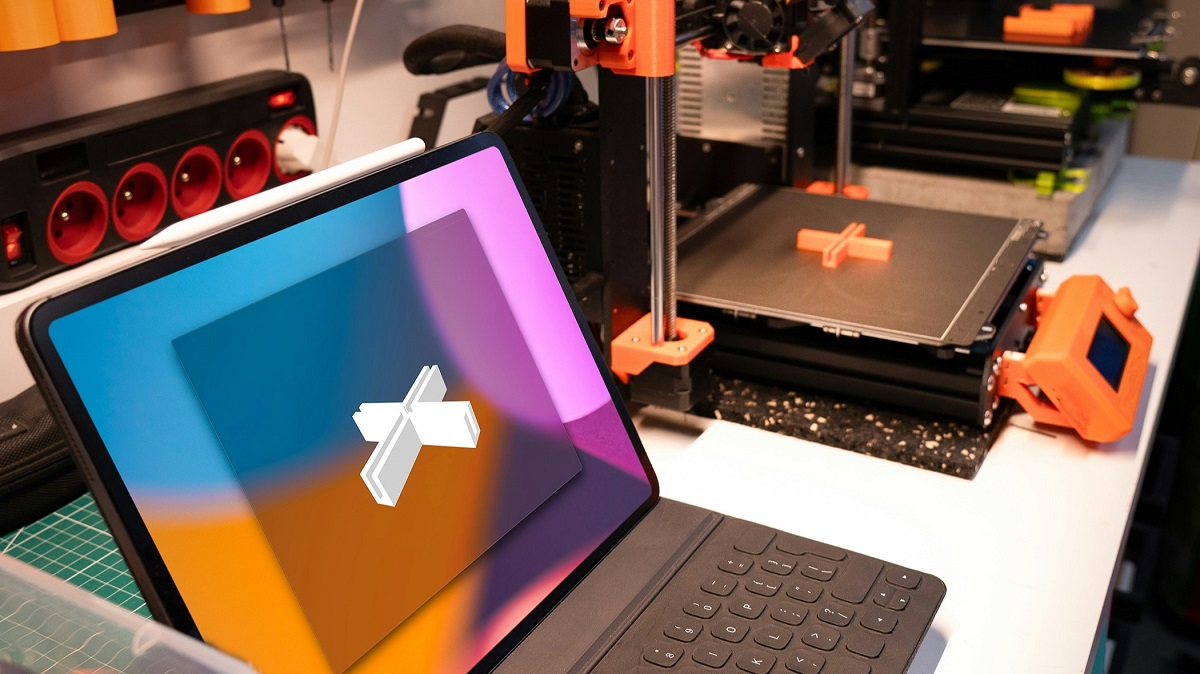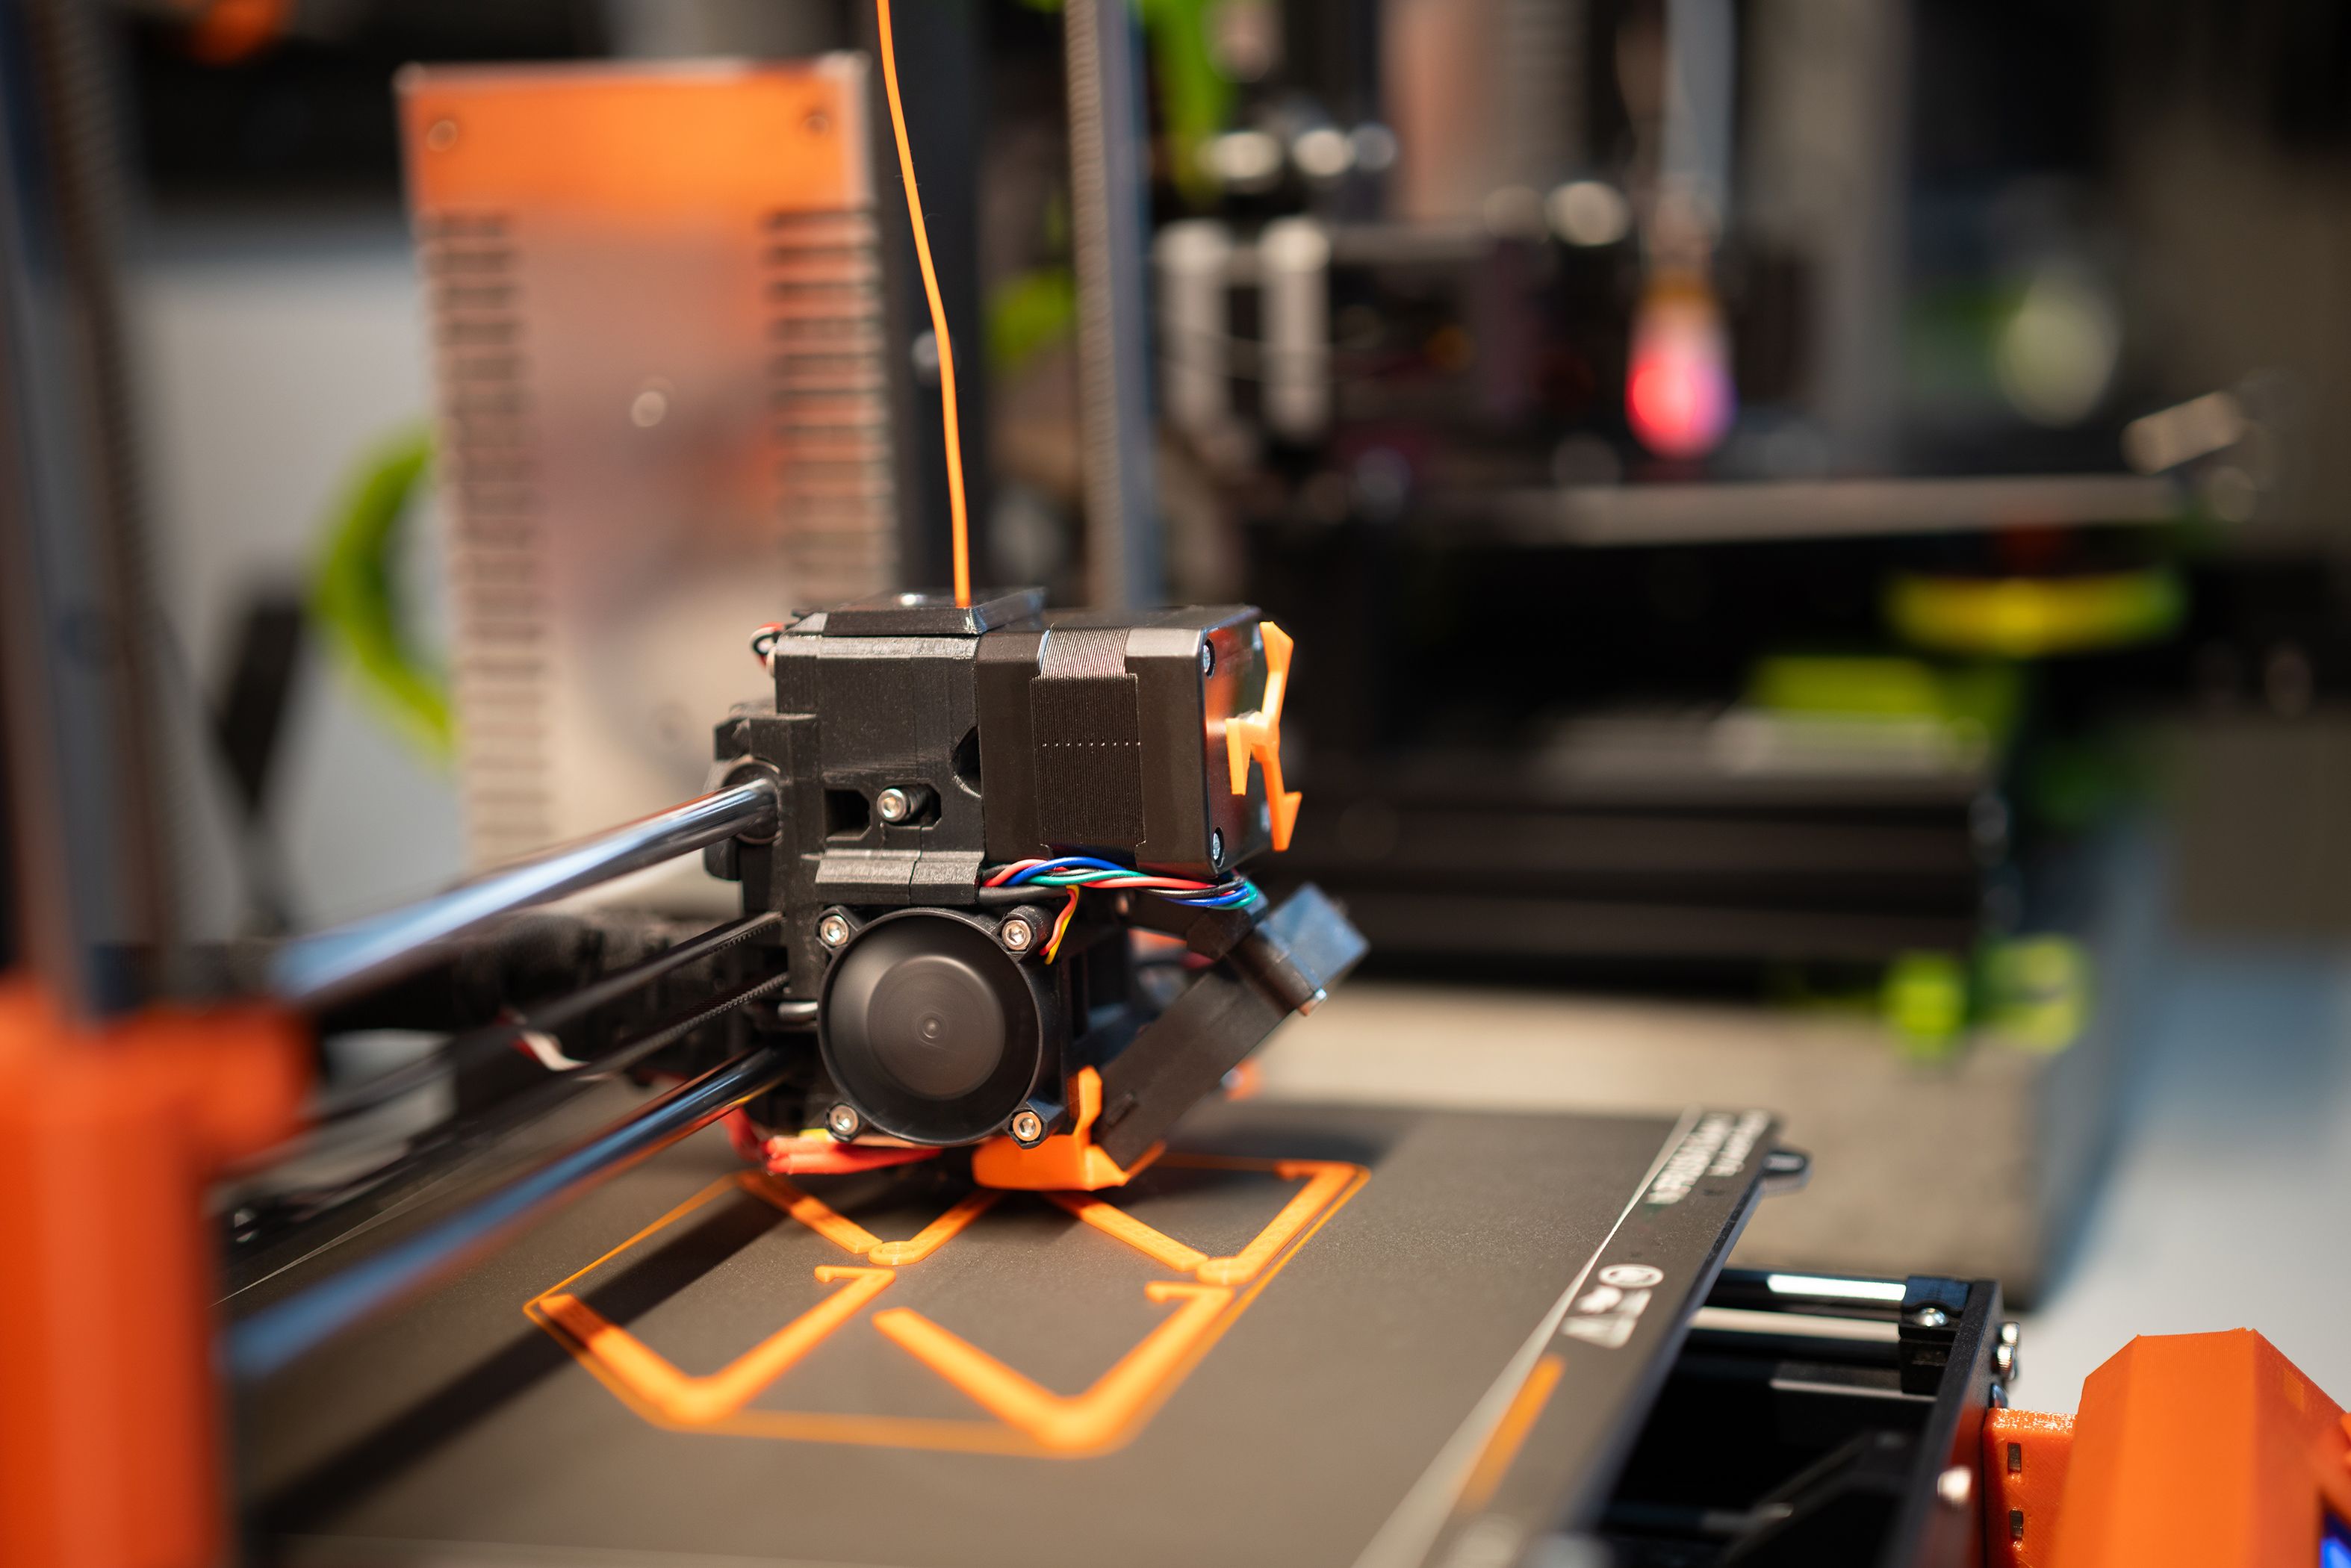
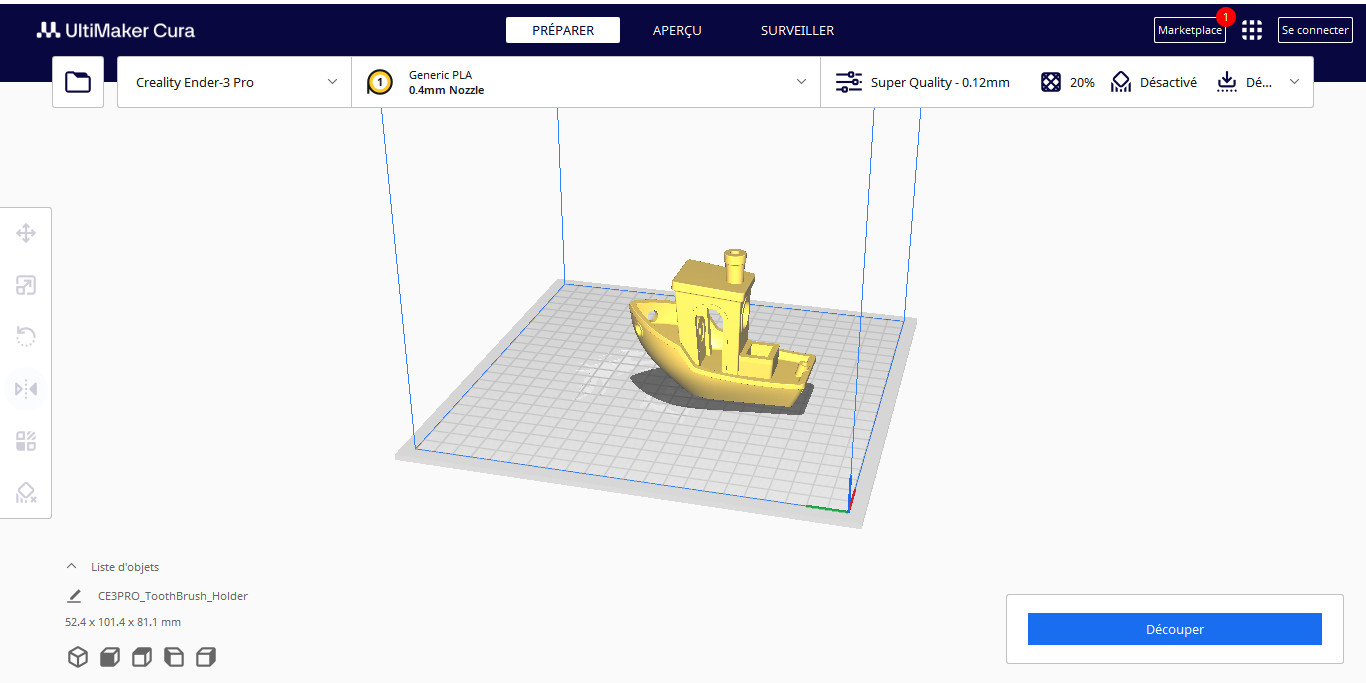
Une imprimante 3D est fondamentalement une machine assez limitée sur le plan intellectuel. Elle ne comprend pas ce qu’est un fichier 3D, elle ne sait pas ce qu’est une forme géométrique, un cube ou une coque de téléphone. Tout ce qu’elle sait faire, c’est exécuter des ordres de mouvements très basiques : « Va à la coordonnée X=10, Y=50, monte de Z=0.2, chauffe à 200°C et pousse 5 millimètres de fil ». Le rôle du Slicer (ou logiciel de découpe) est de prendre votre magnifique fichier virtuel en trois dimensions (comme ceux que vous avez trouvés sur les banques de fichiers gratuits) et de le traduire en cette longue liste d’ordres machine : le fameux fichier G-code.
1. Les logiciels de référence : L’Open Source au pouvoir
Inutile de préparer votre carte bancaire pour acheter un logiciel professionnel hors de prix. Dans le monde de l’impression 3D, les meilleurs outils de découpe du marché sont totalement gratuits et open source. Les deux leaders incontestés du secteur s’appellent Ultimaker Cura et PrusaSlicer. Ils disposent tous les deux de profils pré-configurés pour la très grande majorité des imprimantes du marché, y compris pour notre célèbre famille des Creality Ender. Vous installez le logiciel, vous sélectionnez votre modèle de machine, et 90 % du travail de configuration initial est déjà fait.
Un troisième nom monte très vite dans la communauté : OrcaSlicer. Lui aussi gratuit et open source, il reprend les bases de PrusaSlicer et ajoute des outils de calibration intégrés très pratiques pour régler finement sa machine. Une fois les bases acquises sur Cura ou PrusaSlicer, c’est un excellent logiciel vers lequel évoluer.
2. Les trois piliers d’un tranchage réussi
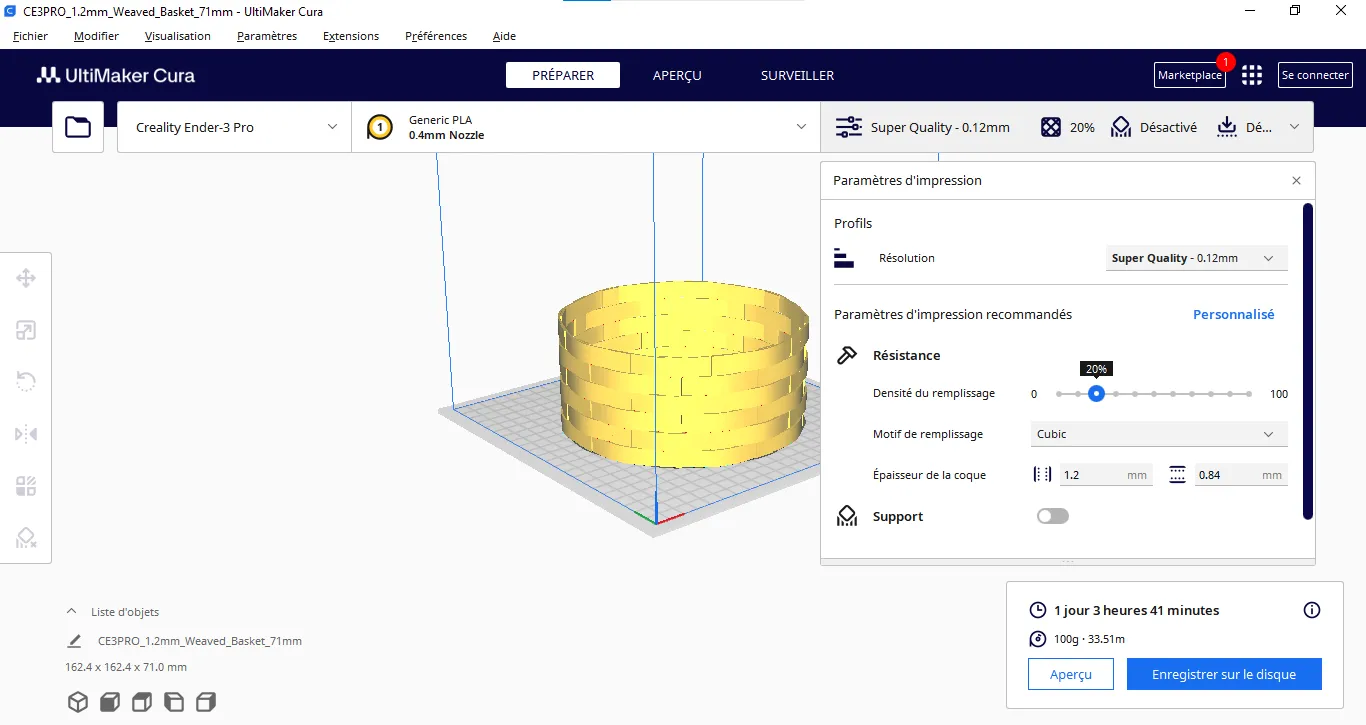
Lorsque vous importez un modèle .STL dans le slicer, vous devez ajuster trois paramètres fondamentaux qui vont déterminer le temps d’impression, la beauté visuelle et la solidité de votre pièce :
- La hauteur de couche (Layer Height) : C’est l’épaisseur de chaque tranche horizontale de plastique déposée par la buse. Elle se mesure en fractions de millimètre (généralement entre 0.12 mm pour une finition très soignée et lente, et 0.28 mm pour une impression rapide et brute). Pour débuter sur des pièces standards, le réglage idéal se situe à 0.20 mm.
- L’épaisseur des parois (Walls / Perimeters) : C’est le nombre de lignes de plastique pleines qui vont former la coque extérieure de votre objet. Plus vous mettez de parois (généralement 2 à 3 lignes), plus l’objet sera résistant aux efforts d’écrasement ou de torsion.
- Le taux de remplissage (Infill) : C’est le grand secret de l’impression 3D. Une pièce imprimée n’est jamais pleine à 100 %, sinon elle mettrait des jours à s’imprimer et consommerait des quantités astronomiques de plastique pour rien. Le slicer va créer une structure interne creuse, une sorte de quadrillage invisible à l’œil nu qui soutient les parois de l’objet.
3. L’astuce anti-gaspillage : Le motif Gyroïde et l’optimisation de l’Infill
Faisons un focus sur le taux de remplissage, car c’est là que se joue la rentabilité économique de votre atelier. Beaucoup de débutants s’imaginent qu’une pièce mécanique doit être remplie à 80 % ou 100 % pour être solide. C’est une erreur technique totale qui vide vos précieuses bobines importées à la vitesse de l’éclair.
Dans 90 % des cas, un taux de remplissage compris entre 10 % et 15 % est amplement suffisant pour garantir une solidité remarquable à votre objet. Mais le vrai secret réside dans le choix du motif géométrique interne généré par le slicer. Évitez les motifs classiques en grille ou en lignes simples qui sont fragiles et rigides uniquement dans un seul axe.
Sélectionnez impérativement le motif appelé Gyroïde. Ce motif génère une suite de vagues tridimensionnelles alternées à l’intérieur de la pièce. Non seulement le motif gyroïde offre la même résistance mécanique dans toutes les directions de l’espace (ce qui rend la pièce incroyablement robuste aux torsions), mais il permet à l’imprimante de se déplacer de manière fluide sans jamais croiser deux lignes de plastique sur la même couche, limitant ainsi les vibrations mécaniques et l’usure prématurée de vos moteurs.
Le traducteur est prêt
Maîtriser son slicer, c’est avoir le contrôle total sur sa consommation de matière première et sur le comportement physique de sa machine. C’est l’outil qui fait le pont parfait entre le virtuel et le réel.
Mais pour franchir l’ultime frontière du maker, il reste un sommet à gravir : ne plus dépendre uniquement des créations des autres sur internet et commencer à dessiner soi-même ses propres pièces. Dans le prochain et dernier article théorique de notre série, nous allons voir comment s’initier facilement à la modélisation 3D et comment l’Intelligence Artificielle est en train de bouleverser complètement cette discipline grâce à de simples scripts automatiques.